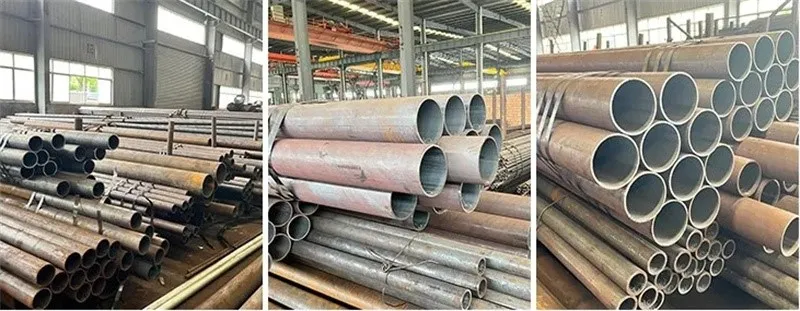

Svařovaná slitinová trubka
Proces výroby bezešvých ocelových trubek válcovaných za tepla a technologie jejich výroby
Výrobní proces bezešvých ocelových trubek válcovaných za tepla zahrnuje několik základních procesů, jako je příprava předválcování předvalků, ohřev trubek, perforace, válcování, redukce pevného průměru a chlazení ocelových trubek, konečná úprava atd.
Při výrobě bezešvých ocelových trubek válcovaných za tepla dnes existují tři obecné hlavní deformační procesy: perforace, válcování trubek a zmenšování pevného průměru; jejich příslušné procesní účely a požadavky jsou:
1 Perforace: přeměňte plnou trubku na dutou hrubou trubku; můžeme to chápat jako tvarování, tedy usazení průřezu vývalky do kruhového prstence; jeho zařízení se nazývá perforátor. Požadavky na proces perforace jsou: za prvé, aby se zajistilo, že tloušťka stěny hrubé trubky je stejnoměrná, oválnost je malá a přesnost geometrické velikosti je vysoká; za druhé, vnitřní a vnější povrch hrubé trubky by měl být relativně hladký, bez defektů, jako jsou jizvy, skládání a praskliny; za třetí, měla by existovat odpovídající rychlost perforace a cyklus válcování, aby se přizpůsobil výrobnímu rytmu celé jednotky, aby konečná teplota válcování hrubé trubky vyhovovala požadavkům válcovny trubek.
2. Válcování trubek: přeměna tlustostěnné hrubé trubky na tenkostěnnou hrubou trubku (blízko tloušťky stěny hotového výrobku); můžeme to považovat za pevnou stěnu, to znamená, že hodnota tloušťky stěny hrubé trubky v tomto procesu je určena podle následné redukce procesu a empirického vzorce; toto zařízení se nazývá stroj na válcování trubek. Požadavky na proces válcování trubek jsou: za prvé, při přeměně tlustostěnné hrubé trubky na tenkostěnnou hrubou trubku (zmenšení stěny a prodloužení) musí mít hrubá trubka nejprve vysokou rovnoměrnost tloušťky stěny; za druhé, hrubá trubka má dobrou kvalitu vnitřního a vnějšího povrchu.
3. Pevné zmenšení průměru (včetně protažení): velký kruh se změní na malý kruh, označovaný jako dimenzování; odpovídajícím zařízením je kalibrační (zmenšovací) stroj, jehož hlavní funkcí je eliminovat různé vnější průměry hrubých trubek (stejné trubky nebo stejné šarže) způsobené válcováním předchozího procesu, aby se zlepšil vnější průměr přesnost a kruhovitost hotové trubky válcované za tepla. Požadavky na proces zmenšování pevného průměru jsou: za prvé, dosáhnout účelu klížení při určité rychlosti zmenšování celkového průměru a menší rychlosti zmenšování průměru jednoho rámu; za druhé, dosáhnout úkolu použití jedné specifikace trubkového polotovaru k výrobě hotových trubek různých specifikací; za třetí, dále zlepšit kvalitu vnějšího povrchu ocelové trubky.
Bezešvé potrubí